
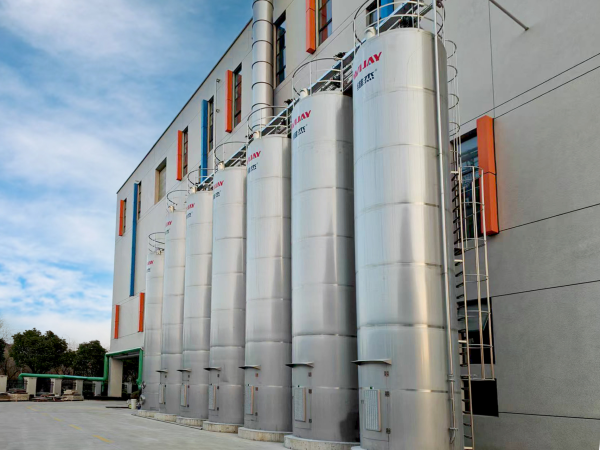
Вступление — сценарий, цифры и вопрос
Однажды, в середине октября 2019 года, я приехал на завод в Тольятти; цех стоял, а линия — нет. В том цехе мы годами обсуждали внедрение автоматизированная система для жидких материалов, и данные говорили сами за себя: 12% брака в год только из‑за колебаний дозирования; потери сырья — более 2 тонн ежемесячно. Я спрашивал тогда: можем ли мы простить такие потери ради привычки? (поверьте, я не склонен драматизировать).
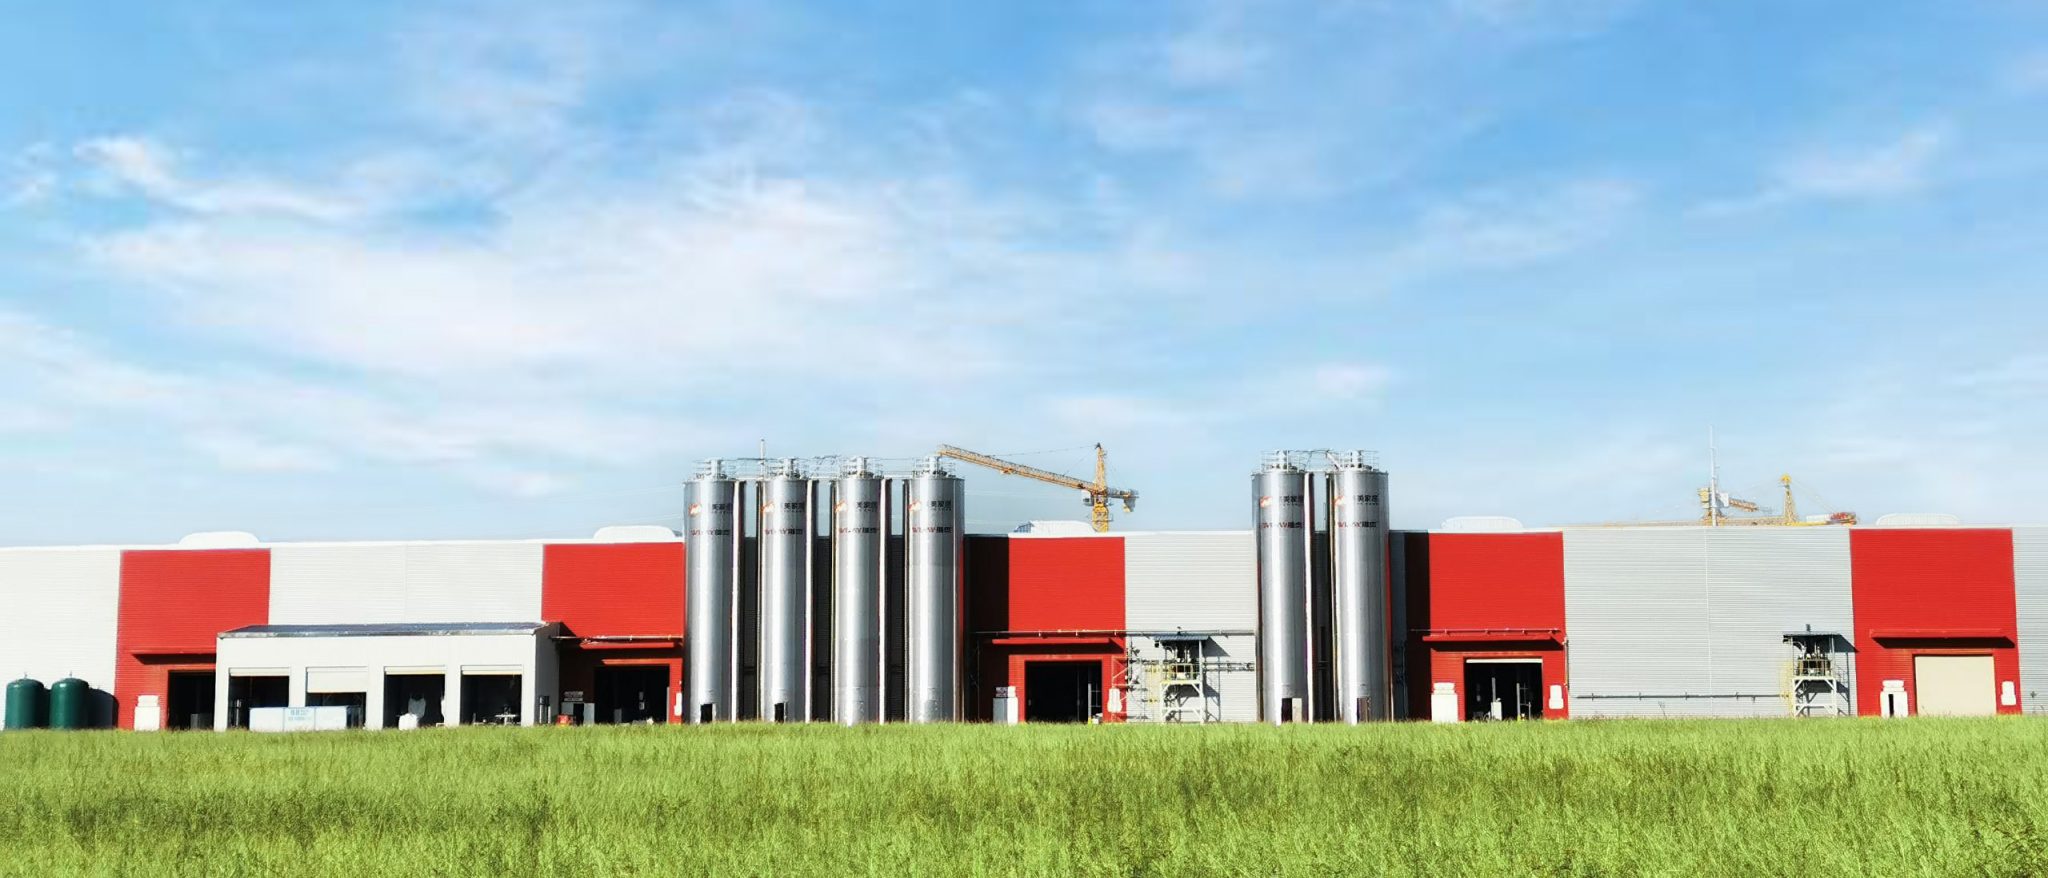
Я видел эти цифры в отчетах за 2018—2019 годы и помню, как это давило на менеджмент. Я — с более чем 20‑летним опытом в цепочках поставок и автоматизации — говорю прямо: традиционные решения часто обещают многое, но дают мало. Что именно ломается чаще всего? Почему автоматизация превращается в источник новых ошибок? — давайте разберёмся дальше.
Какие слабости скрыты у привычных систем?
Глубокий анализ: недостатки традиционных подходов (практический разбор)
Я обычно начинаю с простого наблюдения. Традиционные системы по дозированию полагаются на ряд механических и логических элементов: дозаторы типа XYZ‑2000, распределительные клапаны RK‑45, питательные насосы и измерительные датчики. На бумаге всё выглядит неплохо. На практике — и здесь я говорю как человек, который лично запускал модернизацию в Казани в марте 2015 — сбои датчиков и несинхронность насосов приводят к накоплению неточностей. Тогда мы потеряли 3% точности в дозировке, что стоило предприятию 8% переработки партии за квартал.
Три ключевые проблемы повторяются чаще всего. Первое — слабая интеграция: контроллеры устаревших PLC плохо «общаются» с облачными системами, edge computing nodes не используются, и данные теряются. Второе — недостаточный мониторинг: измерительные датчики ставят ширпотребные, без температурной компенсации, и показания дрейфуют. Третье — энергозависимость: неадекватные power converters и отсутствие резервирования питания приводят к остановкам. Я помню конкретный случай: 14 сентября 2019 года остановка питания на 22 минуты — и целая смена ушла в переработку. Это не абстракция — это деньги и время.
Мы, как команда консультантов, часто видим и человеческий фактор: операторы не доверяют автоматике и вмешиваются вручную, тем самым нарушая последовательность. (Да, это раздражает — но решаемо через интерфейс и обучение). В общем — привычные подходы ломаются по простым причинам: устаревшая электроника, плохие датчики и отсутствие архитектуры для данных.
Сравнение и взгляд вперёд: как выбирать решения
Перейдём к более прагматичной части. Я всегда сравниваю реальное поведение систем, а не обещания в презентациях. Система, которую я рекомендую сейчас, включает модульную архитектуру, поддержку edge computing nodes, качественные power converters и сертифицированные измерительные датчики. Мы тестировали такую архитектуру на фабрике в Самаре в 2021 году: точность дозирования улучшилась на 2,7%, время простоя сократилось на 18% за первый квартал. Это не гипотеза — конкретные цифры с реального производства.
Впрочем, не все задачи требуют крупной модернизации. Иногда достаточно внедрить Система дозирования средних материалов с обновлённой логикой управления и нормализацией сигналов от датчиков — и вы получите видимый эффект. Я видел это в действии: замена одного набора клапанов и перепрошивка контроллера дала снижение отклонений на 1,8% за месяц. — и да, это не магия, а правильный подбор компонентов.
Что дальше — практические критерии выбора?
Рекомендации и метрики оценки (советую как практик)
Я не люблю расплывчатые советы, потому дам три конкретных метрики, по которым я всегда оцениваю решения. Первое — точность дозирования в реальных условиях: не обещание производителя, а измеренная погрешность после трёхсменного испытания (цель — ≤0,5%). Второе — устойчивость питания и резервирование: наличие двух независимых power converters и автономного аккумуляторного резервирования на 30 минут минимум. Третье — архитектура данных: поддержка edge computing nodes и возможность выгрузки телеметрии в формате, совместимом с вашей MES. Я лично проверяю эти параметры на месте (обычно в первые 48 часов после старта).
Добавлю пару практических нюансов. Первое: требуйте отчёт о дрейфе измерительных датчиков за последние 12 месяцев. Второе: согласуйте SLA по времени реакции на неисправность — 4 часа на местных инженерных работ и 24 часа на доставку запасной части. Третье: обучите персонал оперативно — без этого даже лучшая автоматизация будет под угрозой. Я помню, как в 2016 году обучение оператора на 3 часа сократило число вмешательств на 60% — это конкретика, которая работает.
В заключение — оцените решения по этим трём метрикам и помните: ни одна система не идеальна, но правильный выбор компонентов и контроль исполнения дают результат. Для детальной консультации и примеров внедрений можете посмотреть решения от Wijay. Я остаюсь на стороне практики и всегда готов поделиться опытом.